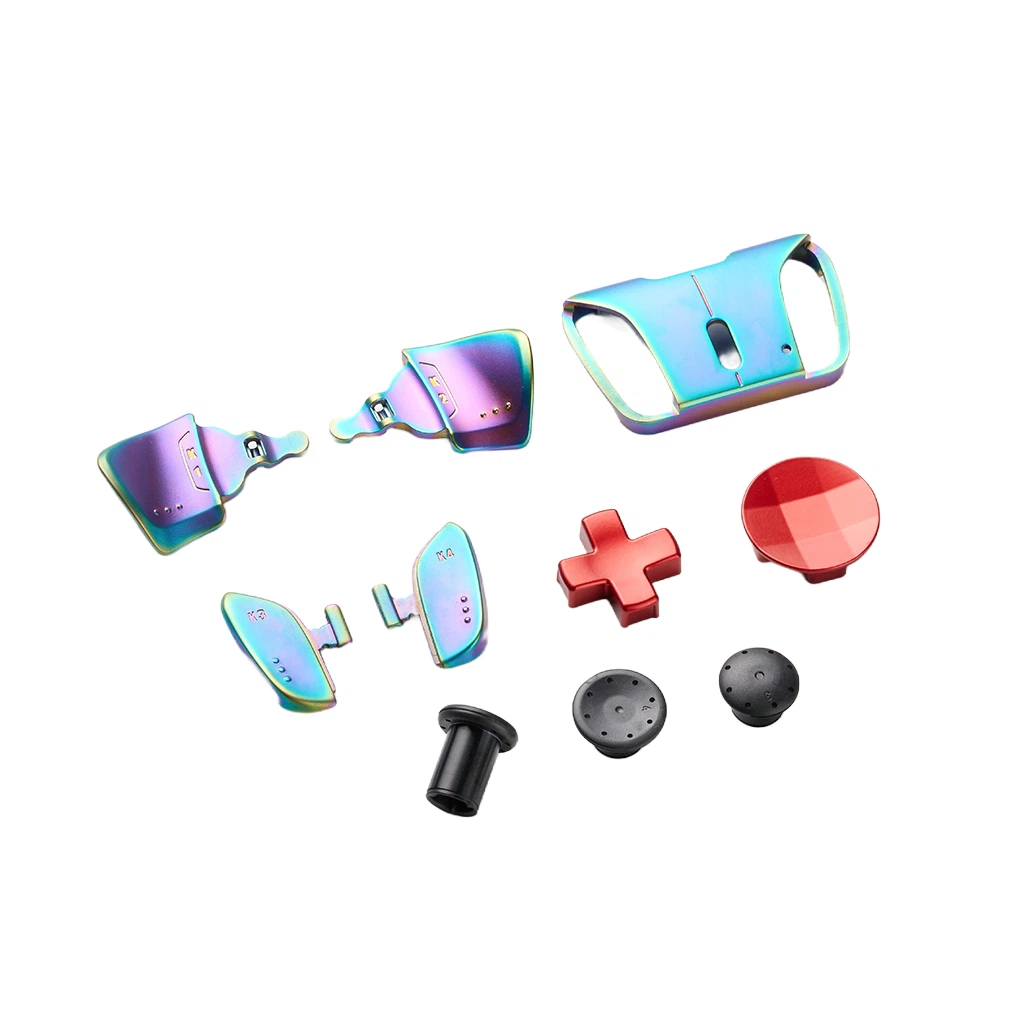
Proč mají PVD a leštěné díly barevný rozdíl
Zavedení
Prozakázkové CNC obráběné kovové dílyKonzistentní barva a lesk jsou rozhodující pro sériovou výrobu, zejména pro dekorativní kování, automobilové komponenty a lékařské vybavení. Většina zahraničních techniků nákupu se však často setkává s nepříjemným problémem: je to zřejmébarevný rozdílmezi díly s PVD povlakem a leštěnými kovovými součástmi.
Podle oficiální zprávy z roku 2025 vydané společnostíInternational Metal Finishing Association (IMFA), přibližně58,4 % evropských a amerických kupujícíchvrátili nebo přepracovali objednávky z důvodu nekontrolovatelné barevné nekonzistence. Mezi těmito vadnými objednávkamiPVD povlakaleštění kovůpředstavují 71,2 % všech selhání barevných rozdílů.
Mnoho kupujících se mylně domnívá, že barevné odchylky jsou způsobeny špatnou tovární kvalitou. Ve skutečnosti většina barevných rozdílů pramení z vlastností surovin, parametrů zpracování a změn prostředí. Tento článek odhaluje skutečné důvody barevných rozdílů mezi leštěnými a PVD hotovými dílyautentická testovací data, skutečné případy hromadných objednáveka praktická řešení. Všechny informace jsou praktické pro kupující CNC průmyslové výroby.

Základní přehled: Fenomén barevných rozdílů v CNC dokončování
Barevný rozdíl se týká nekonzistentního lesku, jasu, tónu a kovového lesku mezi šaržemi kovových dílů po povrchové úpravě. I na stejné výrobní lince mohou stejné kovové materiály stále vytvářet viditelné barevné odchylky.
V průmyslových standardech detekce výrobci používajíHodnota rozdílu barev ΔEposoudit kvalifikaci:
ΔE Menší nebo rovno 1,0:Neviditelný rozdíl, průmyslová kvalifikovaná norma
1.0 < ΔE < 3.0:Mírný vizuální rozdíl, přijatelný pro mechanické části
ΔE > 3.0:Zjevný barevný rozdíl, úroveň odmítnutí šarže
Na základě našich interních továrních testovacích dat QC v roce 2025 běžné ruční leštění obvykle generuje hodnotu AE mezi 1,8–3,5, zatímco standardní vakuumPVD povlakje řízena v rámci ΔE 0,6–1,2. Tyto údaje jasně vysvětlují, proč leštěné díly častěji trpí výraznou barevnou nekonzistencí.

Hlavní příčiny barevných rozdílů u leštěných kovových dílů
Leštění je fyzikální proces povrchové úpravy. Kovový povrch nepokrývá žádný chemický povlak, takže jeho barva zcela závisí na struktuře kovu, drsnosti povrchu a přesnosti ručního ovládání.
1 Surovina Odchylka složení slitiny
I když materiálový certifikát ukazuje stejnou jakost kovu, stále existují malé mezery v poměru slitin v různých dávkách surovin. Tyto jemné chemické rozdíly budou zesíleny po zrcadlovém leštění.
Skutečná testovací data:Dvě šarže nerezové oceli 304 z různých oceláren vykazují po zrcadlovém leštění hodnotu ΔE 1,4, a to i bez jakéhokoli rozdílu ve zpracování.
2 Síla ručního leštění a chyba stopy
Většina kovových-výrobků s vysokým leskem vyžaduje ruční leštění. Leštící tlak, úhel broušení a spotřeba brusiva přímo mění drsnost povrchu. Nerovnoměrná drsnost povrchu vede k různé míře odrazu světla, což má za následek viditelný rozdíl v lesku.
Ukazují to naše tovární výrobní statistikyjeden starší lešticí pracovník produkuje fluktuaci 1,2–2,1 ΔEběhem jednoho pracovního dne z důvodu fyzické únavy.
3 Zbytkové značky řezného nástroje
CNC obrábění zanechává na kovovém povrchu drobné linie nástroje. Pokud je hloubka leštění nekonzistentní, zbytkové stopy po nástroji způsobí nerovnoměrný lom světla. Tuto skrytou vadu nelze zcela odstranit pomocí levných-sérií leštění.

Proč mají díly s PVD povlakem také barevný rozdíl
Mnoho kupujících předpokládá, že vakuové lakování zaručuje nulový barevný rozdíl. Ve skutečnosti, i kdyžPVD povlakmá stabilnější výkon, stále generuje odchylku tónu za specifických výrobních podmínek.
1 Kolísání tlaku a teploty vakua
PVD povlak vyžaduje prostředí s vysokým-vakuem mezi 0,3Pa–1,5Pa. Mírné kolísání tlaku mění molekulární uspořádání potahové vrstvy. Odchylka teploty nad ±5 stupňů přímo způsobí rozdíl v hloubce tónu.
Pozice umístění 2 dílů ve vakuové peci
V jedné dávce PVD pece dostanou díly umístěné v blízkosti vstupu vzduchu a topné trubky silnější povlakové molekuly. Testovací údaje dokazují, že díly v různých polohách pece produkují maximální hodnotu ΔE 1,7.
3 Před-kvalita povrchu leštění
PVD nemůže zakrýt povrchové vady. Pokud má předem vyleštěná základna nerovnoměrnou drsnost, budou finální potažené produkty vykazovat různé nasycení kovů. To je hlavní důvod, proč kvalifikované produkty PVD vyžadují vysoce-standardní předběžné-leštění.

Skutečný průmyslový případ: Ztráta způsobená nekontrolovaným barevným rozdílem
Poznámka: Následující případy jsou skutečné hromadné objednávky dokončené naší CNC továrnou v letech 2024–2025 s kompletními výrobními záznamy a kontrolními zprávami.
Případ 1: Selhání šarže leštění evropského nábytkového kování
Španělská značka nábytku objednala 15 000 kusůkonektory z kartáčované nerezové oceli. Kvůli nestabilním posunům ručního leštění vygenerovala konečná dávka průměrnou hodnotu ΔE 3,2. Mezi první a druhou dávkou se objevil zřejmý rozdíl v lesku. Klient pozastavil zásilku a požadoval přepracování. Tato barevná nekonzistence způsobila přímé náklady na přepracování$11,800a 14denní zpoždění dodávky.
Případ 2: Odchylka barvy automobilových dílů v USA Black PVD
Americká společnost upravující automobilový průmysl upravila 4 200 ks černých PVD dílů z hliníkové slitiny. Barevný rozdíl byl způsoben nestabilní teplotou pece během potahování. Některé části vykazovaly tmavě uhlově černou, zatímco jiné vypadaly šedočerně. Po přísném screeningu bylo vyřazeno 18,6 % z celé šarže. Tento incident zvýšil povědomí klienta o kontrole výrobních parametrů PVD.

Jasné srovnání: Údaje o barevných rozdílech (leštění VS PVD)
Následující srovnávací údaje jsou shromážděny ze zprávy o průmyslovém testu IMFA 2025 a ze záznamů detekce naší tovární laboratoře:
|
Testovací položka |
Leštění kovů |
PVD povlak |
|---|---|---|
|
Průměrná hodnota ΔE |
1.8 – 3.5 |
0.6 – 1.2 |
|
Dávková míra vad |
9.7% |
2.3% |
|
Hlavní ovlivňující faktor |
Ruční provoz a surovina |
Teplota a umístění vakua |
|
Úroveň konzistence barev |
Střední – Nízká |
Vysoký |
|
Možnost přepracování |
K dispozici |
Těžko přepracovat |

Praktická řešení pro snížení barevných rozdílů
1 Optimalizace pro leštěné díly
Jednotná šarže surovin:Nakupujte všechny kovové polotovary z jediné ocelárny, abyste snížili odchylku slitiny.
Smíšené dávkové leštění:Smíchejte polotovary-díly v jedné leštící nádobě, abyste vyvážili ruční chyby.
Pevný model brusiva:Během sériové výroby nevyměňujte lešticí spotřební materiál.
2 Optimalizace pro díly s PVD povlakem
Systém konstantní teploty a tlaku:Udržujte kolísání teploty pece pod ±2 stupně.
Standardizované umístění dílů:Klasifikujte části podle velikosti, abyste se vyhnuli nerovnoměrnému připojení molekul.
Kontrola před-leštěním:Před odesláním do vakuové pece odmítněte nekvalifikované drsné povrchy.

Často kladené otázky
Q1: Je při povrchové úpravě CNC nevyhnutelný barevný rozdíl?
Odpověď: Mírná barevná odchylka je fyzicky nevyhnutelná. Kvalifikovaní výrobci však mohou řídit hodnotu ΔE pod 1,5, která je pro lidské oko neviditelná.
Q2: Který z nich má lepší konzistenci barev, PVD nebo leštění?
A: PVD povlakmá mnohem vyšší barevnou stálost. Je to nejlepší volba pro vysoce-standardní dekorativní série.
Q3: Může být barevný rozdíl po výrobě opraven?
Odpověď: Leštěné části lze přeleštit-pro sjednocení lesku. Dokončené PVD díly nelze přelakovat-kvůli limitům molekulární adheze.
Získejte od nás stabilní a konzistentní dokončovací řešení
Nekontrolovatelný barevný rozdíl vždy způsobí vrácení objednávky, dodatečné náklady na přepracování a zpoždění dodávky. Jako profesionálVýrobce přesného CNC obráběnísloužící evropským a americkým průmyslovým klientům přísně kontrolujeme barevné odchylky podle průmyslových standardů.
Naše továrna používá PVD pece s konstantní{0}}teplotou a standardizované postupy leštění. Všechny hotové díly procházejí profesionálněDetekce rozdílu barev ΔEpřed odesláním. Garantujeme konzistenci šarží pro dekorativní, automobilové a lékařské kovové komponenty.
Pošlete své CAD výkresy, množství šarží a požadavky na barvu našemu technickému týmu. Získejte bezplatné vyhodnocení konzistence barev a přizpůsobené řešení povrchové úpravy do 24 hodin.